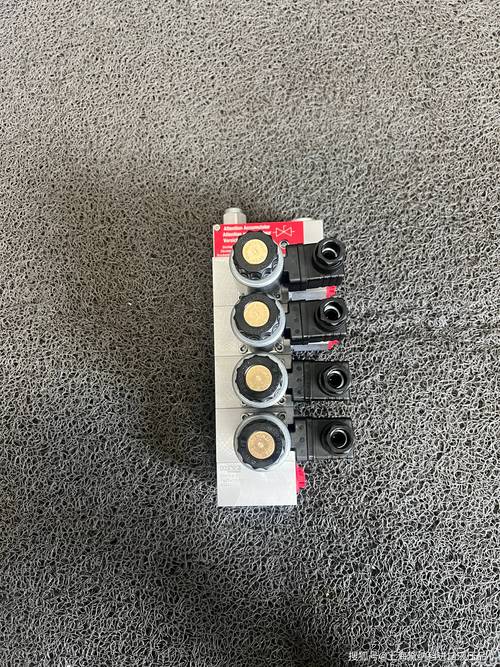
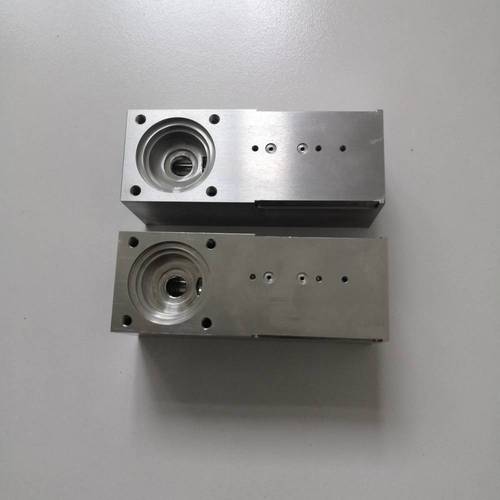
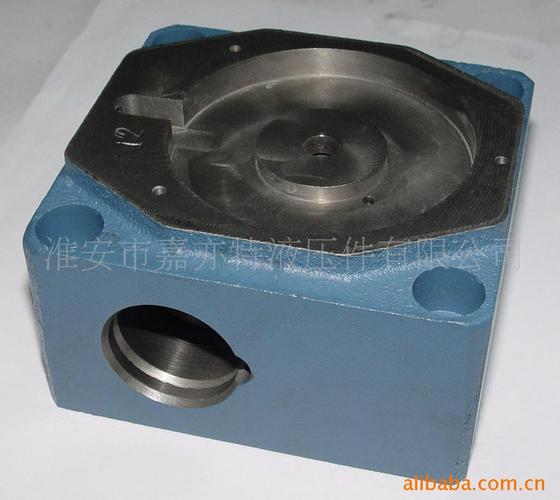
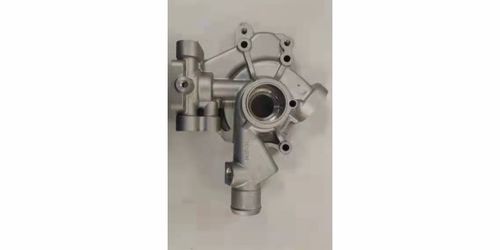
铝合金阀体CNC精密加工能力与高精密阀体产品匹配性分析
引言
高精密阀体广泛应用于液压系统、气动控制、汽车传动及航空航天等领域,其对尺寸公差、形位精度、表面质量和批次一致性的要求极为严苛。铝合金因其轻量化、导热性好和易切削等优势,成为阀体制造的主流材料之一。铝合金阀体的CNC精密加工能力能否真正匹配高精密阀体产品的技术需求,仍是制造企业选型与工艺验证中的核心问题。本文从高精密阀体的技术要求出发,系统评估铝合金CNC加工的能力边界与关键控制环节,并给出匹配性判断与提升路径。
一、高精密阀体产品的核心技术要求
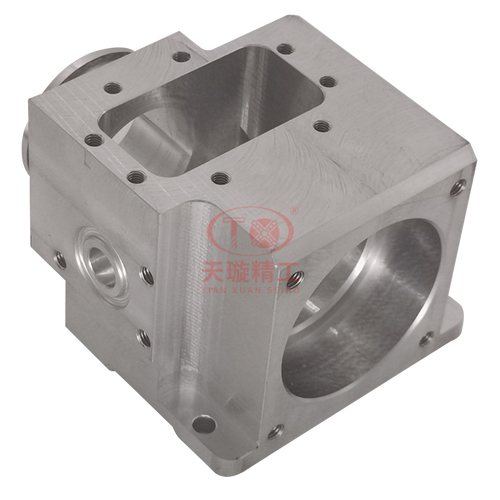
高精密阀体通常具有复杂的内部流道、多组交叉孔系、精密配合面和密封面。其典型技术要求包括:关键孔径公差控制在IT6至IT7级,圆柱度不大于0.005 mm;孔系位置度不超过0.02 mm;密封面平面度不大于0.005 mm,表面粗糙度Ra不超过0.4 μm;配合面垂直度与平行度均需控制在0.01 mm以内。阀体还需满足耐压气密性要求,内腔无毛刺、无残留切屑。上述指标对加工设备、刀具、夹具、工艺路径和检测手段均提出了系统性挑战。
二、铝合金CNC精密加工的能力基础
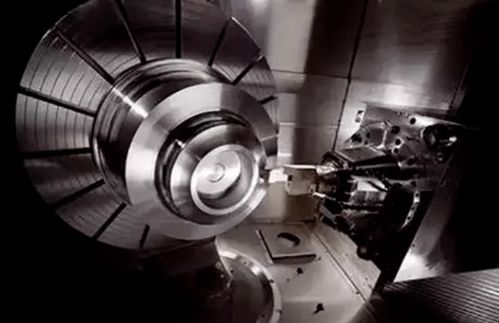
现代高精度CNC加工中心已具备较强的能力基础。五轴联动加工中心定位精度可达0.005 mm,重复定位精度可达0.003 mm,配合高刚性主轴和热补偿系统,能够满足铝合金阀体多面加工的精度需求。铝合金切削性能优良,采用金刚石涂层刀具或PCD刀具可实现高速切削,获得Ra0.2至Ra0.4 μm的表面质量,并有效抑制积屑瘤。高速主轴配合高压内冷,可改善深孔排屑条件,降低加工热变形。在测量方面,三坐标测量机与在机测头可实现闭环补偿,为批量一致性提供保障。
三、能力与产品要求匹配性评估
从单机能力看,高端五轴CNC设备在定位精度和表面质量方面与高精密阀体要求基本匹配,但对以下环节的依赖度显著上升:其一,针阀孔和先导孔等深径比大、精度要求高的特征,对刀具悬伸刚性及排屑控制提出更高要求,普通工艺易出现孔径锥度和直线度超差;其二,交叉孔去毛刺若依赖人工,批次一致性难以保证;其三,铝合金热膨胀系数约为23.6×10⁻⁶/℃,环境温度波动对IT6级孔径的影响不可忽略;其四,薄壁区域装夹变形易导致圆度与位置度偏差。因此,设备能力只是匹配的前提,工艺系统能力才是决定性因素。总体判断是:具备完善工艺体系的企业可实现匹配,单纯依靠设备参数则存在明显差距。
四、实现匹配的关键控制环节
第一,工艺路线设计。对高精度孔系采用粗加工、半精加工、精加工与光整加工分段实施,精加工前安排自然时效或人工时效以释放残余应力。第二,夹具与装夹策略。采用专用液压夹具或真空吸附配合多点辅助支撑,控制夹紧力,薄壁件宜采用“先面后孔、以小孔定位”的策略。第三,刀具管理。建立刀具寿命台账,对精加工刀具实行强制换刀,使用激光对刀仪保证刃口一致性。第四,温度控制。精加工区域应维持20±1℃恒温环境,机床充分预热后再进入精加工工序。第五,检测与闭环。配置在机测头对关键孔位进行抽检,结合三坐标测量数据反向修正加工参数。第六,去毛刺与清洁。采用机械刷、磨粒流或电解去毛刺工艺替代人工操作,形成标准化流程。
五、结论与建议
铝合金阀体的CNC精密加工能力在先进设备与成熟工艺体系支撑下,能够匹配高精密阀体产品的技术要求。衡量匹配性的关键不在于设备精度上限,而在于工艺系统的稳定性、一致性和可重复性。建议企业在承接高精密阀体项目时,首先开展工艺验证与首件全尺寸检测,建立覆盖设备、刀具、环境、检测的质量控制体系;对于超出当前工艺窗口的超高精度特征,提前规划磨削、珩磨或光整等补充工序;同时以小批量能力验证结果作为正式量产的匹配性判据,避免以单机试制精度替代批次稳定性。
如若转载,请注明出处:http://www.szclcn.com/product/57.html
更新时间:2026-11-21 02:32:41